
Hyrje
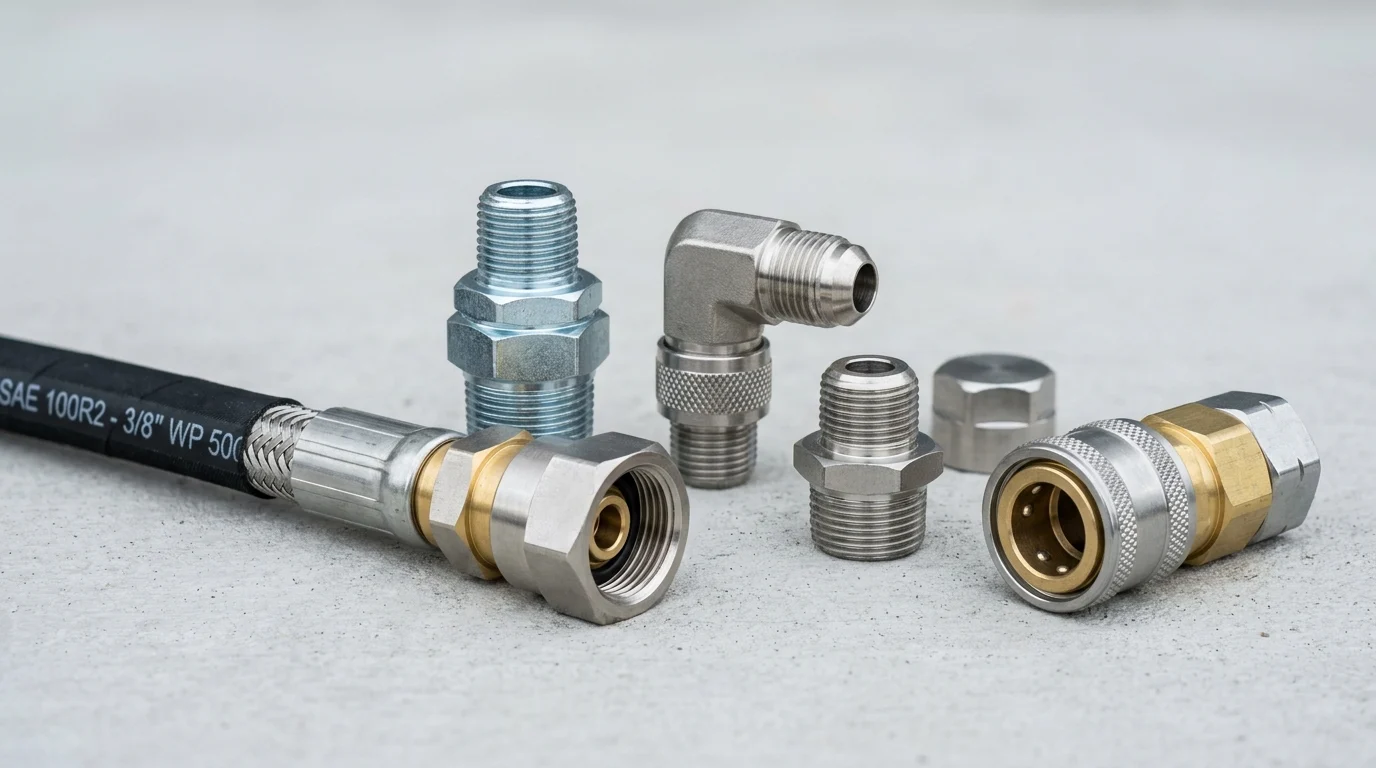
Ndërsa pajisjet hidraulike përmbajnë më shumë fuqi në hapësira më të vogla, kërkesat e vendosura për pajisjet e tubave me presion të lartë kanë ndryshuar ndjeshëm. Këta përbërës nuk shërbejnë më si lidhës të thjeshtë; ata duhet të ruajnë integritetin e vulosjes, t'i rezistojnë dridhjeve dhe rritjeve të presionit dhe të përshtaten brenda shtigjeve gjithnjë e më të ngushta të rrugëzimit. Kjo e bën montimin e pajisjeve një pikë të zakonshme dështimi kur presioni i sistemit, lëvizja dhe kufizimet e instalimit nuk merren në konsideratë së bashku. Ky artikull shpjegon pse pajisjet po bëhen faktori kufizues në projektimin modern hidraulik, cilat kushte operimi ekspozojnë dobësitë e tyre dhe cilat përparësi të projektimit dhe përzgjedhjes ndihmojnë në përmirësimin e besueshmërisë, sigurisë dhe jetëgjatësisë së shërbimit.
Pse pajisjet e tubave me presion të lartë bëhen lidhja më e dobët
Sistemet moderne hidraulike funksionojnë në kryqëzimin e dendësisë ekstreme të fuqisë dhe kufizimeve të rrepta hapësinore. Ndërsa inxhinierët shtyjnë kufijtë fizikë të makinerive të rënda, automatizimit industrial dhe transmetimeve hidrostatike, rrjeti i transportit të lëngjeve i nënshtrohet një stresi të paparë. Brenda këtij rrjeti, pajisjet e tubave me presion të lartë janë shfaqur si nyja kritike - dhe shpesh, hallka më e dobët.
Ndryshe nga tubi i ngurtë i çelikut ose vetë tubi fleksibël elastomerik, montimi përfaqëson një zonë komplekse tranzicioni. Ai duhet të kapë mekanikisht përforcimin e tubit, të vulosë lëngun me presion të lartë dhe të ndërveprojë pa probleme me portat e sistemit, duke duruar njëkohësisht ngarkesë dinamike të pandërprerë.
Presione më të larta, paketim më i ngushtë dhe kërkesa të përziera të sistemit
Historikisht, hidraulika standarde industriale funksiononte në mënyrë të besueshme në 3,000 psi (210 bar). Sot, aplikimet me kërkesë të lartë, siç janë ekskavatorët mobilë, makinat e derdhjes me injeksion dhe platformat e shpimit të vrimave të thella, rregullisht i çojnë presionet e vazhdueshme të funksionimit në 5,000–6,000 psi (345–415 bar), me transmisione hidrostatike të specializuara që tejkalojnë 10,000 psi (690 bar). Ky përshkallëzim i presionit ndryshon rrënjësisht kërkesat strukturore të montimit të tubave.
Njëkohësisht, projektimi i pajisjeve i ka dhënë përparësi sipërfaqeve kompakte. Paketimi më i ngushtë i detyron inxhinierët të kalojnë tubat përmes rrezeve agresive të lakimit, shpesh duke ushtruar stres anësor direkt në guaskën e palosur të pajisjes. Kur kërkesat e sistemit të përzier - që kombinojnë shpejtësi të larta rrjedhjeje, temperatura të larta dhe drejtim agresiv - konvergojnë në një pikë të vetme lidhjeje, kufijtë e sigurisë së pajisjeve standarde konsumohen me shpejtësi.
Pse përshtatja e performancës tani nxit besueshmërinë e sistemit
Integriteti i një qarku hidraulik është po aq i fortë sa lidhja e tij më e dobët. Një shpërthim i vetëm katastrofik i montimit në një linjë me kapacitet të lartë mund të zbrazë një rezervuar hidraulik prej 50 galonësh në më pak se gjashtëdhjetë sekonda, duke çuar në kavitacion të menjëhershëm të pompës, ndotje mjedisore dhe mbyllje të plotë të sistemit.
Përtej shpërthimeve katastrofike, mikro-rrjedhjet e shkaktuara nga performanca e pamjaftueshme e montimit e dëmtojnë në heshtje efikasitetin e sistemit. Një montim që rrjedh vazhdimisht mund të shkaktojë një rënie të efikasitetit vëllimor me 2% deri në 5%, duke i detyruar pompat hidraulike të punojnë më shumë, duke gjeneruar nxehtësi të tepërt dhe duke përshpejtuar degradimin e lëngjeve. Si pasojë, performanca e montimit nuk shihet më si një çështje periferike hidraulike; është një faktor kryesor i besueshmërisë së përgjithshme të makinës dhe kohës së funksionimit.
Çfarë përcakton performancën e montimit të tubave me presion të lartë
Vlerësimi i performancës së lidhjeve të tubave me presion të lartë kërkon një kuptim të hollësishëm të shkencës së materialeve, projektimit mekanik dhe tolerancave specifike të aplikimit. Një lidhje premium është projektuar për të ruajtur një vulë të përsosur dhe një mbajtje mekanike shumë kohë pasi elastomeri i tubave të fillojë ciklin e tij natyror të degradimit.
Specifikimet kryesore për presionin, përputhshmërinë dhe qëndrueshmërinë
Specifikimet themelore që rregullojnë përzgjedhjen e pajisjeve përfshijnë presionin maksimal të punës, presionin e shpërthimit dhe diapazonin e temperaturës së funksionimit. Standardet e industrisë diktojnë në mënyrë strikte një faktor sigurie minimal 4:1 për montimet e tubave hidraulikë, që do të thotë se një pajisje e vlerësuar për presion pune 5,000 psi duhet t'i rezistojë një prove laboratorike shpërthimi prej të paktën 20,000 psi.
Përputhshmëria e materialeve është po aq kritike. Ndërsa pajisjet standarde prej çeliku karboni janë të kudondodhura, kufijtë e tyre të temperaturës dhe kimikateve janë të ngurta. Guarnicionet standarde të nitrilit (NBR) brenda pajisjeve përballojnë temperatura nga -40°C deri në +120°C. Megjithatë, sistemet moderne që përdorin lëngje sintetike, rezistente ndaj zjarrit ose që veprojnë në nxehtësi ekstreme kërkojnë trupa çeliku inox 316 të çiftëzuar me unaza O prej PTFE ose fluoroelastomeri (FKM) të afta të përballojnë ekspozimin e vazhdueshëm deri në +200°C.
Llojet e montimit të krikosura, të ripërdorshme, njëpjesëshe dhe specifike për aplikimin
Pajisjet e tubave me presion të lartë në përgjithësi kategorizohen sipas metodës së montimit dhe dizajnit strukturor. Pajisjet e kruara me një pjesë integrojnë unazën metalike dhe futjen në një njësi të vetme të para-montuar, duke siguruar që jaka e unazës metalike të jetë e vendosur në mënyrë të përsosur gjatë montimit. Pajisjet e kruara me dy pjesë ndajnë unazën metalike dhe kërcellin, duke lejuar kombinime të personalizuara të stileve të tubave dhe pajisjeve, megjithëse ato kërkojnë përputhje të kujdesshme nga montuesi.
I ripërdorshëm, osepajisje të bashkangjitura në terrenpërdorin një dorezë mekanike me fileto në vend të një shtrëngimi të përhershëm të deformimit. Ndërsa janë shumë të vlefshme për riparime emergjente në vende të largëta, ato në përgjithësi janë të kufizuara në aplikime me presion të ulët dhe rrallë specifikohen për qarqet moderne me rritje të lartë të tensionit.
Kompromise midis modeleve të përshtatshme
Zgjedhja e dizajnit të duhur përfshin balancimin e kompleksitetit të instalimit, kapacitetit të presionit dhe menaxhimit të inventarit.
| Dizajn i montimit | Kapaciteti maksimal i presionit | Kompleksiteti i instalimit | Rasti i Përdorimit Kryesor |
|---|---|---|---|
| Një copë e kripur | Deri në 6,000 psi | I ulët (Guaskë e para-montuar) | Prodhim OEM me volum të lartë |
| Dy copë të kruara | Deri në 10,000+ psi | Mesatare (Kërkon përputhje të saktë) | Flota me presion të lartë ekstrem, me shumë tuba |
| I bashkangjitshëm në terren | I kufizuar (≤ 3,000 psi) | I lartë (Montim manual) | Riparime emergjente në terren |
Ndërsa dizajnet me një pjesë minimizojnë gabimet e montimit dhe përmirësojnë linjat e prodhimit OEM, dizajnet me dy pjesë ofrojnë shkathtësinë e kërkuar në objektet e tregut të pajisjeve të rënda që trajtojnë konstruksione të ndryshme tubash, siç janë tubat spiralë me katër dhe gjashtë tela.
Pse tuba hidraulike dhe montimet e montimit ende dështojnë
Edhe kur specifikohen komponentë të klasit të lartë, tubacionet dhe montimet hidraulike mbeten shumë të ndjeshme ndaj dështimeve të parakohshme në terren. Analiza e dështimeve në industri tregon se defektet e prodhimit përbëjnë më pak se 20% të prishjeve të montimit; shumica dërrmuese lidhen me dëmtime të jashtme, përzgjedhje të papërshtatshme ose ekzekutim të gabuar të montimit.
Gabime në përzgjedhje, gabime në montim dhe shkelje të rrezes së lakimit
Shumica e dështimeve katastrofike të montimit rrjedhin nga gabimet dimensionale gjatë procesit të kompresimit. Një devijim prej vetëm 0.1 mm në diametrin përfundimtar të kompresimit mund të ketë pasoja të rënda: kompresimi i pamjaftueshëm lejon që bashkimi të shpërthejë nën presion, ndërsa kompresimi i tepërt shtyp tubin e brendshëm të tubit, duke krijuar një kufizim rrjedhjeje dhe një ngritje tensioni që çon në këputje të parakohshme.
Shkeljet e rrezes së lakimit janë një tjetër shkak kryesor i dështimit në kryqëzimin e montimit. Instaluesit shpesh e përkulin tubin menjëherë ngjitur me guaskën e lakuar për të lundruar në hapësira të ngushta. Kjo shkel rregullin themelor të vijës së drejtë 1.5x OD, i cili përcakton që një tub duhet të mbetet plotësisht i drejtë për një distancë prej të paktën 1.5 herë diametrin e tij të jashtëm para se të fillojë një përkulje, duke parandaluar që përforcimi i telit të tërhiqet nga kapja e montimit.
Ndotja, kimia e lëngjeve, ngarkesa me pulse dhe dridhja
Përtej gabimeve mekanike të montimit, faktorët stresues mjedisorë dhe operacionalë e degradojnë me shpejtësi integritetin e montimit. Ngarkesa me puls me frekuencë të lartë - ku presionet e rritjes rriten në 1.5x ose 2x presionin e punës të vlerësuar - shkakton lodhje të rëndë metalike në rrënjët e filetos dhe në ndërfaqen e ngjeshjes. Gjatë miliona cikleve, kjo lodhje manifestohet si mikro-çarje.
Kimia e lëngjeve dhe ndotja e jashtme luajnë gjithashtu role kyçe. Futja e lëngjeve agresive hidraulike biodegraduese mund të degradojë guarnicionet standarde elastomerike brenda pajisjes, duke çuar në rrjedhje të ngadalta. Ndërkohë, dridhjet me amplitudë të lartë të transmetuara nga pompa ose pajisja mund të shkaktojnë që lidhjet e filetuara të tërhiqen fizikisht nëse nuk sigurohen me çift rrotullues të duhur ose guarnicione të sipërfaqes anti-dridhje me unazë O (ORFS).
Treguesit në terren dhe pikat e kontrollit të inspektimit
Mirëmbajtja proaktive mbështetet në identifikimin e shenjave të paralajmërimit të hershëm përpara se të ndodhë një shpërthim katastrofik. Personeli i mirëmbajtjes duhet të kryejë inspektime rutinë vizuale dhe prekëse.
Pikat kryesore të kontrollit të inspektimit përfshijnë rrjedhjen në ndërfaqen guaskë-tub, gjë që tregon një humbje të menjëhershme të kapjes mekanike. Inspektorët duhet gjithashtu të kërkojnë ekstruzion të përforcimit të telit që shtyn përtej unazës metalike, çarje në arrën e përshtatjes dhe çdo shenjë të gabimeve të prerjes së xhaketës ku goma e jashtme është hequr në mënyrë të papërshtatshme gjatë montimit, duke e ekspozuar telin e çelikut me elasticitet të lartë ndaj korrozionit atmosferik.
Si të vlerësohen furnizuesit, pajtueshmëria dhe kontrolli i cilësisë
Blerja e aksesorëve të tubave me presion të lartë për infrastrukturën kritike kërkon tejkalimin e fletëve të specifikimeve bazë dhe zbatimin e kornizave rigoroze të vlerësimit të furnizuesve. Ndërsa zinxhiri global i furnizimit zgjerohet, dallimi midis komponentëve të projektuar me cilësi të lartë dhe mallrave nën standard është jetik për zbutjen e rrezikut.
Standardet, certifikimet dhe protokollet e testimit
Pajisjet e nivelit të lartë duhet të jenë në përputhje me standardet ndërkombëtare të rrepta të dimensioneve dhe performancës, të tilla si SAE J516, ISO 12151 dhe DIN 20066. Megjithatë, vetëm përputhshmëria dimensionale nuk garanton performancë dinamike.
Për të vërtetuar integritetin e dizajnit,Prodhuesit premium i nënshtrojnë pajisjet e tyreprotokollet e testimit të impulseve të rënda. Për aplikimet me presion të lartë, standardet si ISO 6803 diktojnë që montimet duhet të mbijetojnë midis 500,000 dhe 1,000,000 cikleve të impulseve në 133% të presionit maksimal të punës, të kryera në temperatura të larta të lëngut prej 100°C deri në 120°C. Furnizuesit duhet të ofrojnëraportet e testimit të certifikuaraduke verifikuar këto pragje të qëndrueshmërisë.
Gjurmueshmëria, kontrolli i të dhënave të kompresuara dhe strategjia e inventarit
Kontrolli modern i cilësisë kërkon gjurmueshmëri absolute nga çeliku i papërpunuar deri te montimi përfundimtar. Furnizuesit e përparuar përdorin kodimin e serisë të gdhendur me lazer direkt në dadon e përshtatjes ose në guaskën e fërkimit, duke lejuar identifikimin e shpejtë të datave të prodhimit, temperaturave të materialit dhe origjinës së fabrikës në rast të një tërheqjeje nga tregu.
Në nivelin e montimit, kontrolli i të dhënave të ngjeshjes është bërë dixhital. Makineritë e ngjeshjes së lidhur me IoT tani regjistrojnë diametrin e jashtëm (OD) të saktë të ngjeshjes, datën dhe ID-në e operatorit për çdo montim të tubit të prodhuar. Ky komunikim dixhital midis specifikimeve të furnizuesit të montimit dhe pajisjeve të montuesit siguron përsëritshmëri të përsosur dhe eliminon hamendësimet nga strategjia e inventarit.
Procesi i kualifikimit dhe përzgjedhjes së furnizuesve
Një i fuqishëmprocesi i kualifikimit të furnizuesitpërfshin auditimin e sistemit të menaxhimit të cilësisë së një shitësi, që zakonisht kërkon certifikim ISO 9001 dhe respektim të kornizave të nivelit të automobilave si Procesi i Miratimit të Pjesëve të Prodhimit (PPAP).
Inxhinierët e prokurimit duhet të vlerësojnë aftësitë e kontrollit statistikor të procesit (SPC) të një furnizuesi. Prodhuesit kryesorë të montimeve mbajnë toleranca të rrepta dimensionale, duke arritur shkallë defektesh nën 50 Pjesë për Milion (PPM). Vlerësimi i aftësive të testimit metalurgjik të një furnizuesi, konkretisht testimi i tyre i korrozionit me spërkatje kripe (duke synuar mbi 700 orë rezistencë ndaj ndryshkut të kuq), është gjithashtu një hap i detyrueshëm në procesin e kualifikimit.
Si të zgjidhni pajisjet e duhura të tubave me presion të lartë
Përzgjedhja e pajisjeve optimale të tubave me presion të lartë është një ushtrim strategjik që ndikon drejtpërdrejt si në shpenzimet kapitale ashtu edhe në fitimprurësinë operacionale afatgjatë. Matrica e vendimmarrjes duhet të marrë në konsideratë kostot e ciklit jetësor, kompleksitetin e inventarit dhe mjedisin specifik operativ të makinerisë.
Balancimi i kostos së blerjes kundrejt rrezikut të ndërprerjes së aktivitetit
Ekipet e prokurimit shpesh përballen me dilemën e kostove fillestare të komponentëve kundrejt besueshmërisë afatgjatë. Një pajisje standarde çeliku karboni mund të kushtojë midis 5 dhe 15 dollarëve, ndërsa një ekuivalent çeliku inox 316 ose një pajisje me veshje të përparuar zink-nikel të patentuar mund të kushtojë nga 30 deri në 60 dollarë. Megjithatë, çmimi i blerjes është i papërfillshëm në krahasim me koston totale të pronësisë (TCO).
Kur një orë e vetme e ndërprerjes së punës së makinerive të rënda tejkalon 1,500 dollarë në humbje të produktivitetit - duke përjashtuar kostot e pastrimit mjedisor, lëngjeve zëvendësuese dhe punës në raste urgjente - kthimi i investimit (ROI) i pajisjeve premium bëhet i dukshëm.
| Strategjia e Materialit / Veshjes | Banda fillestare e kostos | Rezistenca ndaj korrozionit (Spërkatje me kripë) | Profili ideal i aplikacionit |
|---|---|---|---|
| Çelik karboni standard | 5 – 15 dollarë | < 100 orë | Automatizim industrial i brendshëm, i kontrolluar nga klima |
| I veshur me zink-nikel | 12 dollarë – 25 dollarë | 700 – 1,000 orë | Pajisje ndërtimi mobile, ekspozimi bregdetar |
| Çelik inox 316 | 30 dollarë – 60 dollarë+ | I jashtëzakonshëm / i pacaktuar | Detare, përpunim kimik, shpime në det të hapur |
Përzgjedhja e një montimi bazuar vetëm në gamën fillestare të kostos shpesh çon në korrozion të përshpejtuar, dëmtim të filetove dhe dështim të parakohshëm në mjedise të ashpra.
Kur duhet standardizuar dhe kur duhet personalizuar
Organizatat duhet të vendosin strategjikisht se kur të standardizojnë në të gjithë flotën e tyre dhe kur të projektojnë zgjidhje të personalizuara. Standardizimi në forma filetosh me performancë të lartë dhe të njohura universalisht - të tilla si O-Ring Face Seal (ORFS) ose British Standard Pipe Parallel (BSPP) - mund të thjeshtojë ndjeshëm operacionet e mirëmbajtjes. Standardizimi në të gjithë flotën zakonisht zvogëlon SKU-të e inventarit me 20% deri në 30%, duke ulur kostot e mbajtjes dhe duke minimizuar rrezikun e teknikëve që detyrojnë filetot e papajtueshme së bashku.
Anasjelltas, përshtatja është e justifikuar kur kemi të bëjmë me kufizime ekstreme hapësinore ose blloqe kolektorësh OEM të patentuar. Në këto skenarë, pajisjet e personalizuara me madhësi kërcimi ose pajisjet e bllokut me shumë kënde mund të eliminojnë nevojën për adaptorë të shumtë, duke zvogëluar kështu numrin e pikave të mundshme të rrjedhjes në qarkun me presion të lartë. Qëllimi përfundimtar është të ndërtohet një sistem transporti lëngjesh ku pajisja nuk është më hallka më e dobët, por një shtyllë themelore e besueshmërisë së sistemit.
Përmbledhjet kryesore
- Përfundimet dhe arsyetimi më i rëndësishëm për pajisjet e tubave me presion të lartë
- Specifikimet, pajtueshmëria dhe kontrollet e riskut që ia vlen të validohen përpara se të angazhoheni
- Hapat praktikë të mëtejshëm dhe paralajmërimet që lexuesit mund të aplikojnë menjëherë
Pyetje të Shpeshta
Pse aksesorët e tubave me presion të lartë janë shpesh hallka më e dobët në sistemet hidraulike?
Ato merren me vulosjen, mbajtjen e tubit dhe lidhjen e portës në të njëjtën kohë. Presioni i lartë, kthesat e ngushta, nxehtësia dhe dridhjet përqendrojnë stresin në pjesën e montimit, duke rritur rrezikun e rrjedhjes dhe shpërthimit.
Cili lloj montimi është më i miri për linjat moderne hidraulike me presion të lartë?
Për shumicën e qarqeve OEM dhe atyre me kërkesa të larta, preferohen aksesorët e krimpuar me një pjesë ose me dy pjesë të përputhura saktë. Pajisjet e montueshme në terren janë kryesisht për riparime emergjente me presion të ulët.
Si mund të zgjedh vlerësimin e duhur të presionit për një tub të përshtatshëm?
Përputhni montimin me presionin maksimal të punës të sistemit dhe mbani faktorin e kërkuar të sigurisë 4:1. Shembull: një linjë 5,000 psi ka nevojë për një montim të provuar për shpërthim të paktën 20,000 psi.
Kur duhet të përdor pajisje çeliku inox dhe guarnicione të përmirësuara?
Përdorni çelik inox 316 me guarnicione PTFE ose FKM për mjedise korrozive, lëngje rezistente ndaj zjarrit ose temperatura të larta të qëndrueshme. Çeliku standard i karbonit me guarnicione NBR është i përshtatshëm për shumë aplikime të përgjithshme hidraulike.
A mund të ndihmojë NBFH Metal me nevojat e personalizuara për montim të tubave me presion të lartë?
Po. NBFH Metal ofron zgjidhje për montime hidraulike dhe mund të mbështesë përzgjedhjen e montimit të tubave bazuar në presion, lëng, temperaturë dhe stilin e lidhjes për aplikimin tuaj.
Koha e postimit: 08 qershor 2026